
如何解决封边机封边波纹缺陷 | M-shineTech
时间 :2026/09/18
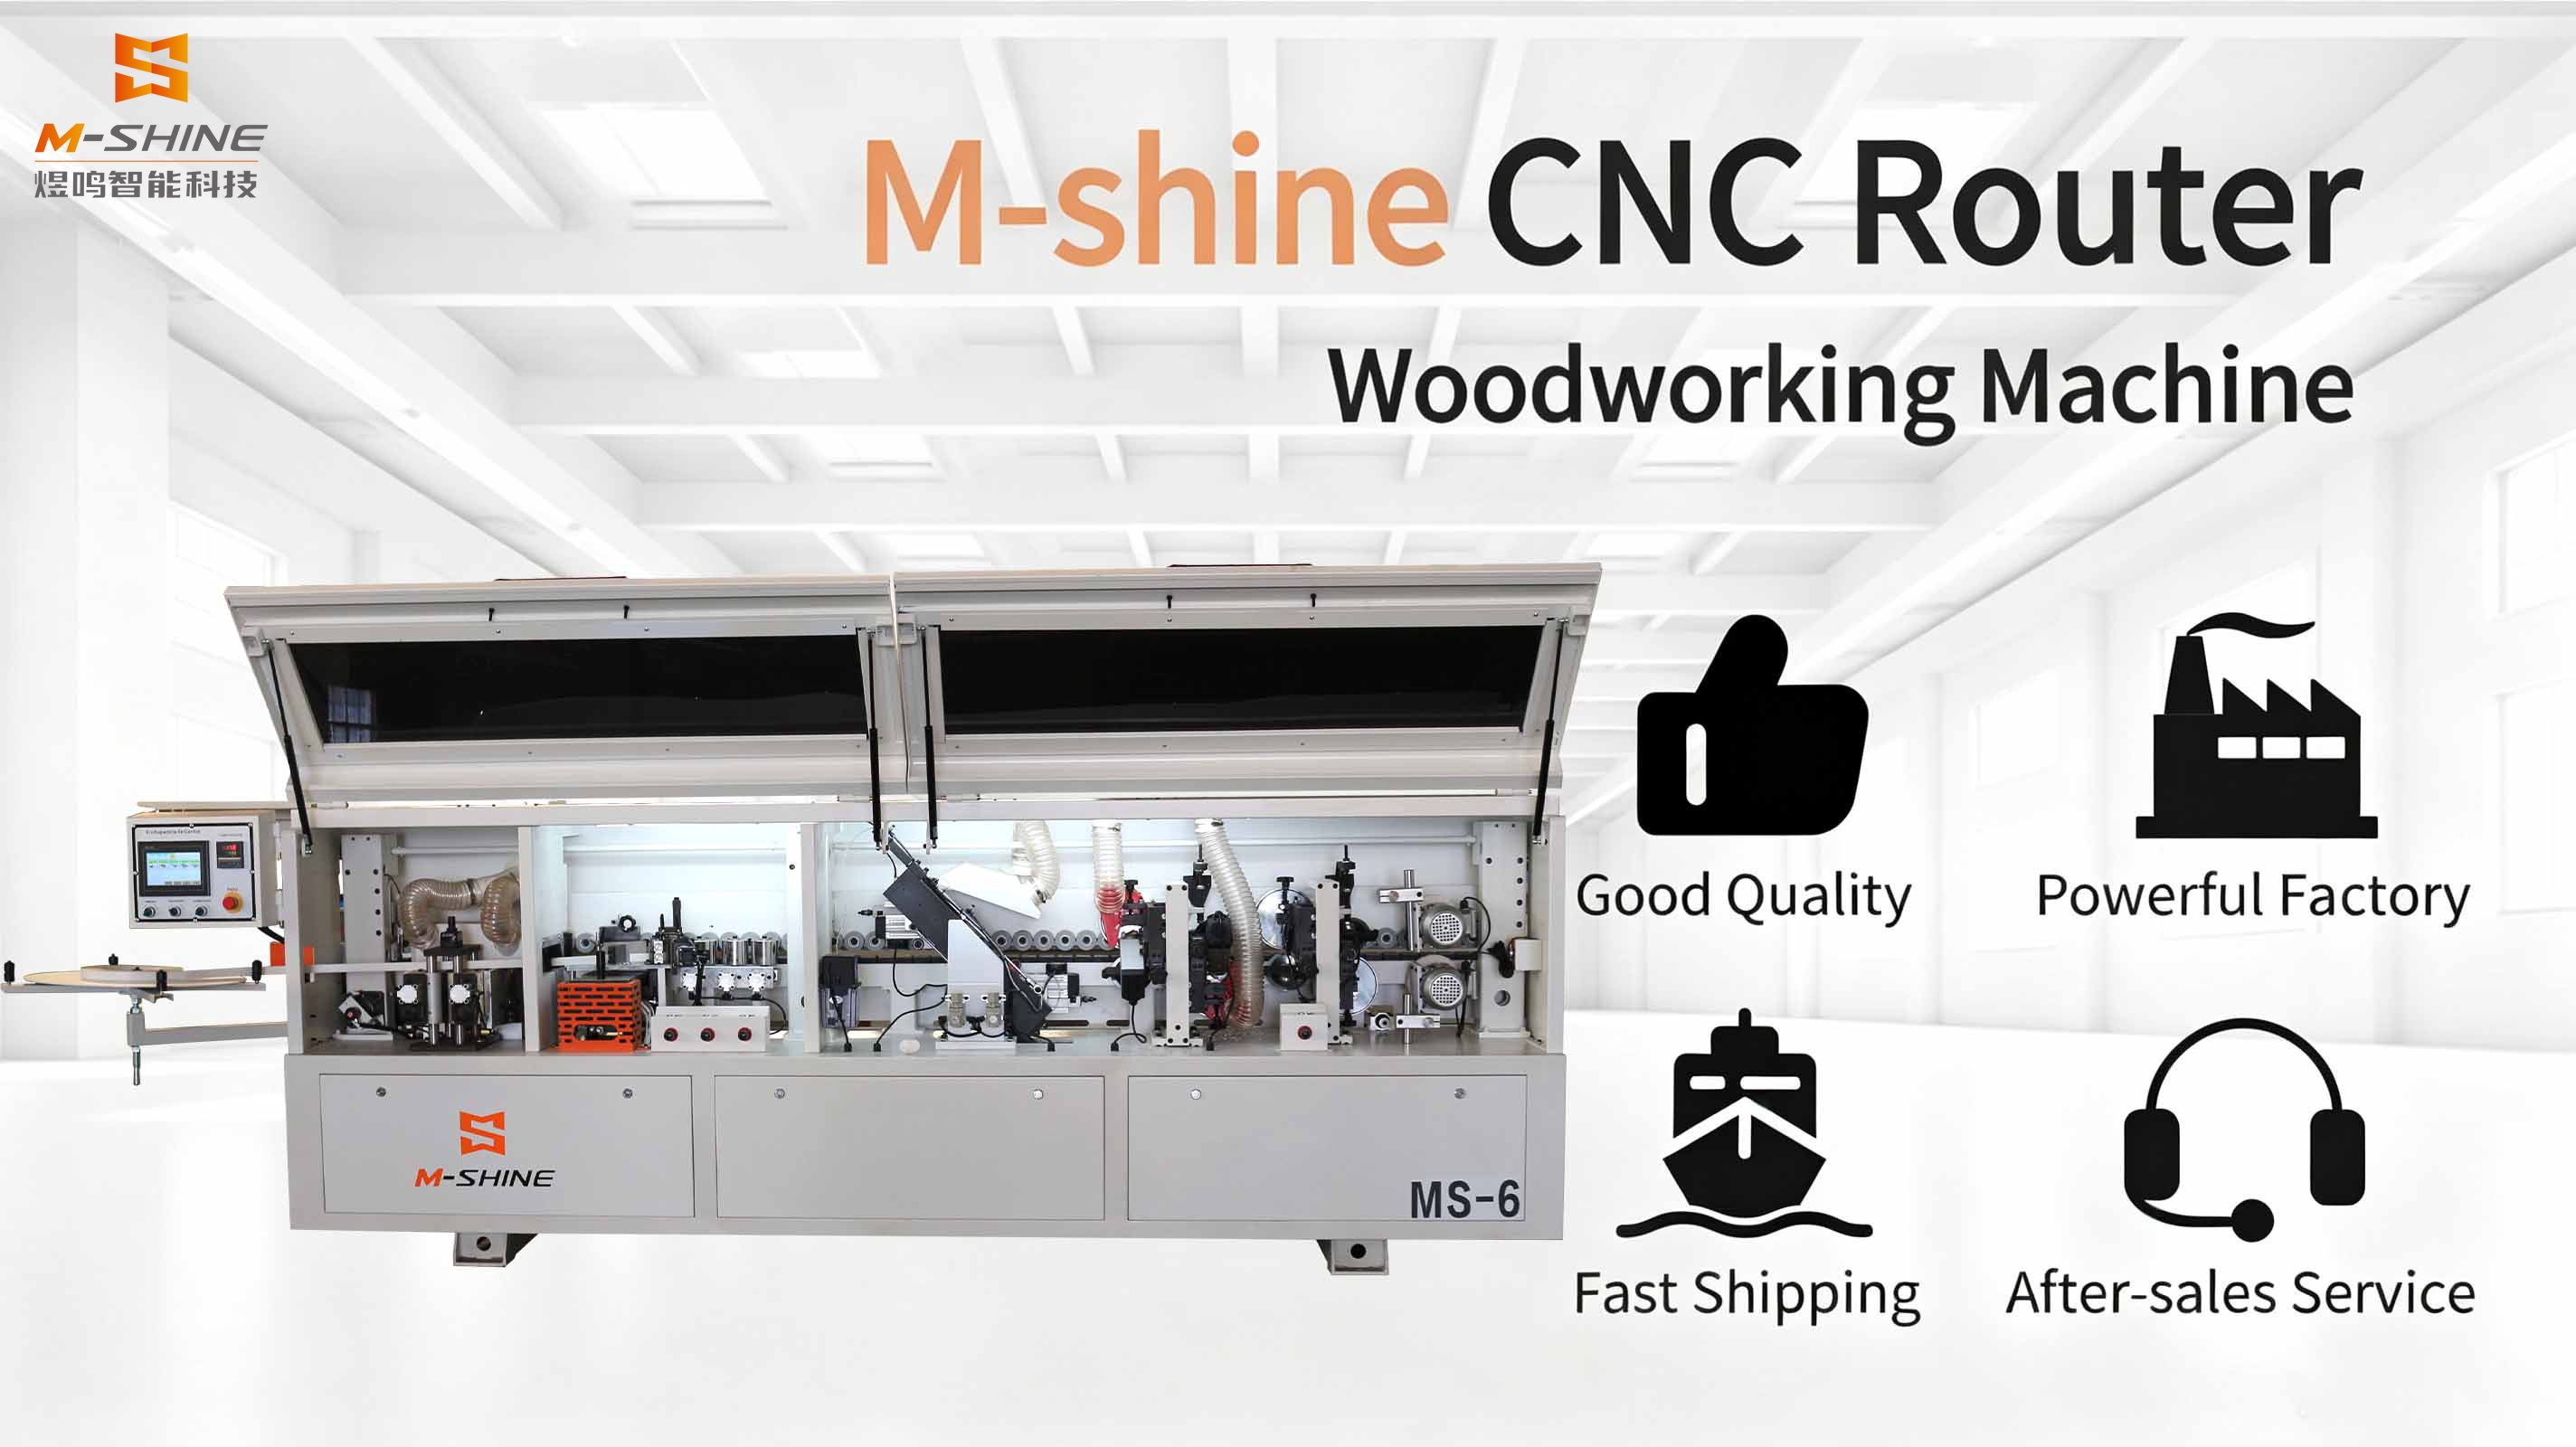
封边机高速旋转的精修刀会自然留下圆形刀齿纹。通常,后续的刮边单元会去除这些刀痕。若刮边不彻底,就会出现明显的波纹。此外,板材送料不稳定、压轮缺陷、刀具磨损以及封边带质量不佳,也可能导致波纹。M-shineTech 自动封边机和 PUR 封边机采用刚性机架,可在大批量生产过程中大幅减少振动波纹。
1. 大多数波纹源于精修和刮边系统
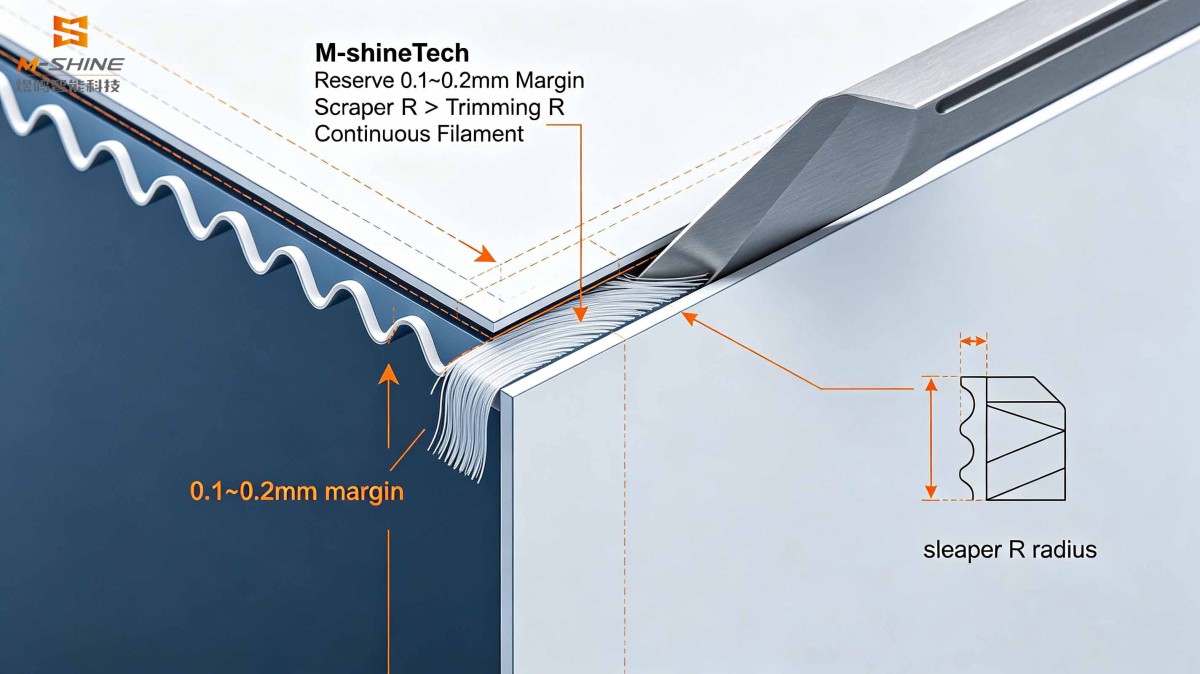
- 精修后未预留余量,刮刀无法正常工作原因:精修时去除材料过多,封边带上没有留给刮刀的余量。刀齿痕残留并直接形成波纹。 ✅解决方案:精修后,在封边带边缘预留 0.1~0.2mm 余量。刮边时应形成细而柔韧的连续丝状屑。若丝状屑脆且易断,则说明预留余量不足。
- 精修刀与刮刀的 R 角半径不匹配原因:如果精修刀的 R 角半径大于刮刀的 R 角半径,刮刀无法完全贴合倒角弧面,曲面上会残留刀痕。 ✅解决方案:调节刮刀半径刻度盘。使刮刀的 R 角半径略大于精修刀的 R 角半径,以确保完整覆盖整个倒角表面。
- 浮动刮边压力不足、仿形靠轮松动、轴承间隙过大原因:刮边组件弹簧压力过低、仿形靠轮摆动及轴承磨损会导致刮刀跳动,从而产生周期性波纹。 ✅解决方案:增大刮边单元的弹簧压力;检查并更换间隙过大的轴承;紧固刀架以消除晃动。
- 刀具变钝或崩刃、刀具夹紧松动原因:精修刀/刮刀刀片磨损或崩刃,或刀柄夹紧不牢,会在高速切削时引发主轴振动并产生波纹。 ✅解决方案:修磨或更换刀具;锁紧刀座并检查主轴跳动。
2. 封边机板材送料、压轮及输送系统问题
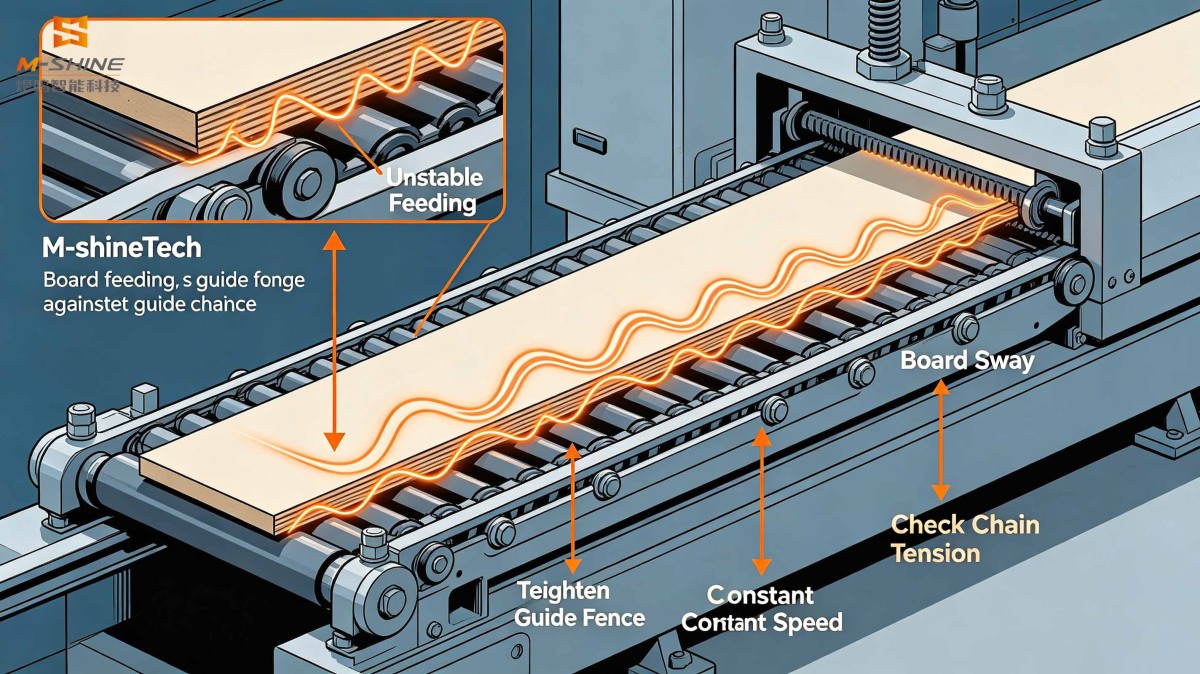
- 送料速度不稳定和板材晃动原因:送料靠尺松动、输送链条打滑,以及板材未紧贴导向靠尺。板材在输送过程中轻微左右摆动,会在封边带上形成波纹。 ✅解决方案:紧固送料靠尺,使板材紧贴导向靠尺;检查链条张力;同一批板材应保持恒定送料速度,避免速度波动。
- 压轮有胶水残留、磨损或压力不均原因:压轮表面有固化的热熔胶块,或橡胶因老化而不平整。压力波动会使胶粒顶起封边带并形成波纹。 ✅解决方案:每班清理压轮上的残胶;更换严重磨损的压轮;确保所有压轮压力均衡,避免单点压力过大。
3. 与封边机封边带相关的因素
- 厚度公差较大或材质较软的封边带,在通过压轮和修边单元时容易变形并形成波纹。
- 封边带张力过大或热收缩,会在粘贴到板材后产生起伏。 ✅解决方案:更换厚度公差稳定的封边带;降低放卷单元张力;对于低温车间环境,提前对封边带进行预热。
4. 简单故障排查顺序
- 使用测试板仅进行精修并跳过刮边单元,以检查是否出现波纹:
- 若出现波纹:波纹由精修刀产生 → 重点调整刮边余量、半径匹配和刮边压力。
- 精修后无波纹,但刮边后出现波纹:可能是刮刀跳动、压力过大或刮刀刀片崩刃。
- 检查项目:检查仿形靠轮是否摆动、压轮是否有胶水残留,以及刀具是否锋利。
- 验证:精修时预留 0.1–0.2mm 余量;使刮刀 R 角半径略大于精修刀 R 角半径,以产生细而连续的刮削丝状屑。
5. 常见问题
- 对于同时配备粗修和精修的设备:粗修去除大部分余量,而精修仅进行精加工。避免让精修刀承受过大的一次切削负荷,否则容易引起振动和波纹。M-shineTech 自动封边机标配双修边结构,在高速运行时具有更出色的稳定性。
- 对于高光门板:刮边后需要进行抛光。脏污的抛光轮会放**纹的视觉效果。请记得定期清洁抛光布轮。
- 共振:松动的机架或刀架可能在高速旋转时引发周期性波纹。请拧紧刀架螺丝。对于PUR 封边机,在高温 PUR 加工条件下,机架刚性尤为关键,可减少共振引起的波纹。

上一页:已经是第一个
下一页:已经是最后一次
相关文章
在线留言
济南煜鸣